EngineeringProjekt anfragen
Knüppel · Rohlinge · Mehrzonenanlage
Induktive Schmiedeerwärmung für stabile Serienprozesse
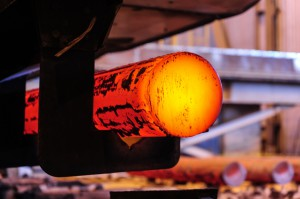
Bei der Schmiedeerwärmung entscheidet nicht nur die Austrittstemperatur. Homogenität zwischen Oberfläche und Kern, Taktstabilität, Zunderbildung, Materialfluss und sichere Übergabe an die Presse bestimmen die Anlagenqualität.
01
Wärmeprofil statt nur Solltemperatur
Werkstoff, Querschnitt, Stücklänge, Ausgangstemperatur, Schmiedetemperatur und Durchsatz definieren Energiebedarf und Aufheizzeit. Gleichzeitig wird bewertet, wie schnell die Wärme von der Oberfläche in den Kern gelangt.
Eine zu hohe Leistungsdichte kann Oberfläche und Zunderbildung belasten, während ein zu kurzer Induktor zu großen Temperaturgradienten führt.
- Oberflächen- und Kerntemperatur
- Energie pro Werkstück
- Taktzeit und Durchsatz
02
Mehrzoneninduktor und Leistungsteilung
Mehrere Induktorzonen erlauben ein gezieltes Temperaturprofil entlang der Erwärmungsstrecke. Zonenlänge, Leistungsteilung, Frequenz, Spulenabstand und Materialgeschwindigkeit werden gemeinsam optimiert.
Je nach Produktmix werden feste, umschaltbare oder individuell geregelte Zonen vorgesehen.
- Zonenleistung und Induktorlänge
- Frequenz und Kopplung
- Produktwechsel und Rezepturen
03
Automation und Prozesssicherheit
Beschickung, Vereinzelung, Vorschub, Stauerkennung, Pyrometrie und Übergabe an die Schmiedepresse bilden eine funktionale Kette. Fehlteile und Stillstände dürfen weder Induktor noch Material überhitzen.
Prozessdaten, Temperaturgrenzen und Rezepturen schaffen Nachvollziehbarkeit für den Serienbetrieb.
- Pyrometer und Plausibilitätsprüfung
- Stau- und Anwesenheitsüberwachung
- SPS, HMI und Qualitätsdaten
HBB Induction
Schmiedeerwärmung vorauslegen
Nennen Sie Werkstoff, Querschnitt, Knüppellänge, Stückgewicht, Zieltemperatur und Teile pro Stunde.
HBB Induction EngineeringKontaktinfo@hbb-induction.com