EngineeringProjekt anfragen
Vorwärmen · Schmieden · Prozesswärme
Induktive Erwärmungsanlagen für industrielle Prozesse
HBB Induction entwickelt Erwärmungssysteme vom Werkstück aus: Werkstoff, Geometrie, Zieltemperatur, Wärmeprofil und Taktzeit bestimmen Induktor, Frequenz, Leistung und Regelung.
01
Werkstückgerechte Frequenz- und Leistungsauswahl
Die elektromagnetische Eindringtiefe verändert sich mit Frequenz, Werkstoff und Temperatur. Gleichzeitig bestimmen Wärmeleitung und Taktzeit, wie sich Oberflächen- und Kerntemperatur entwickeln. Deshalb werden Frequenz, Leistung und Induktorlänge nicht isoliert ausgewählt.
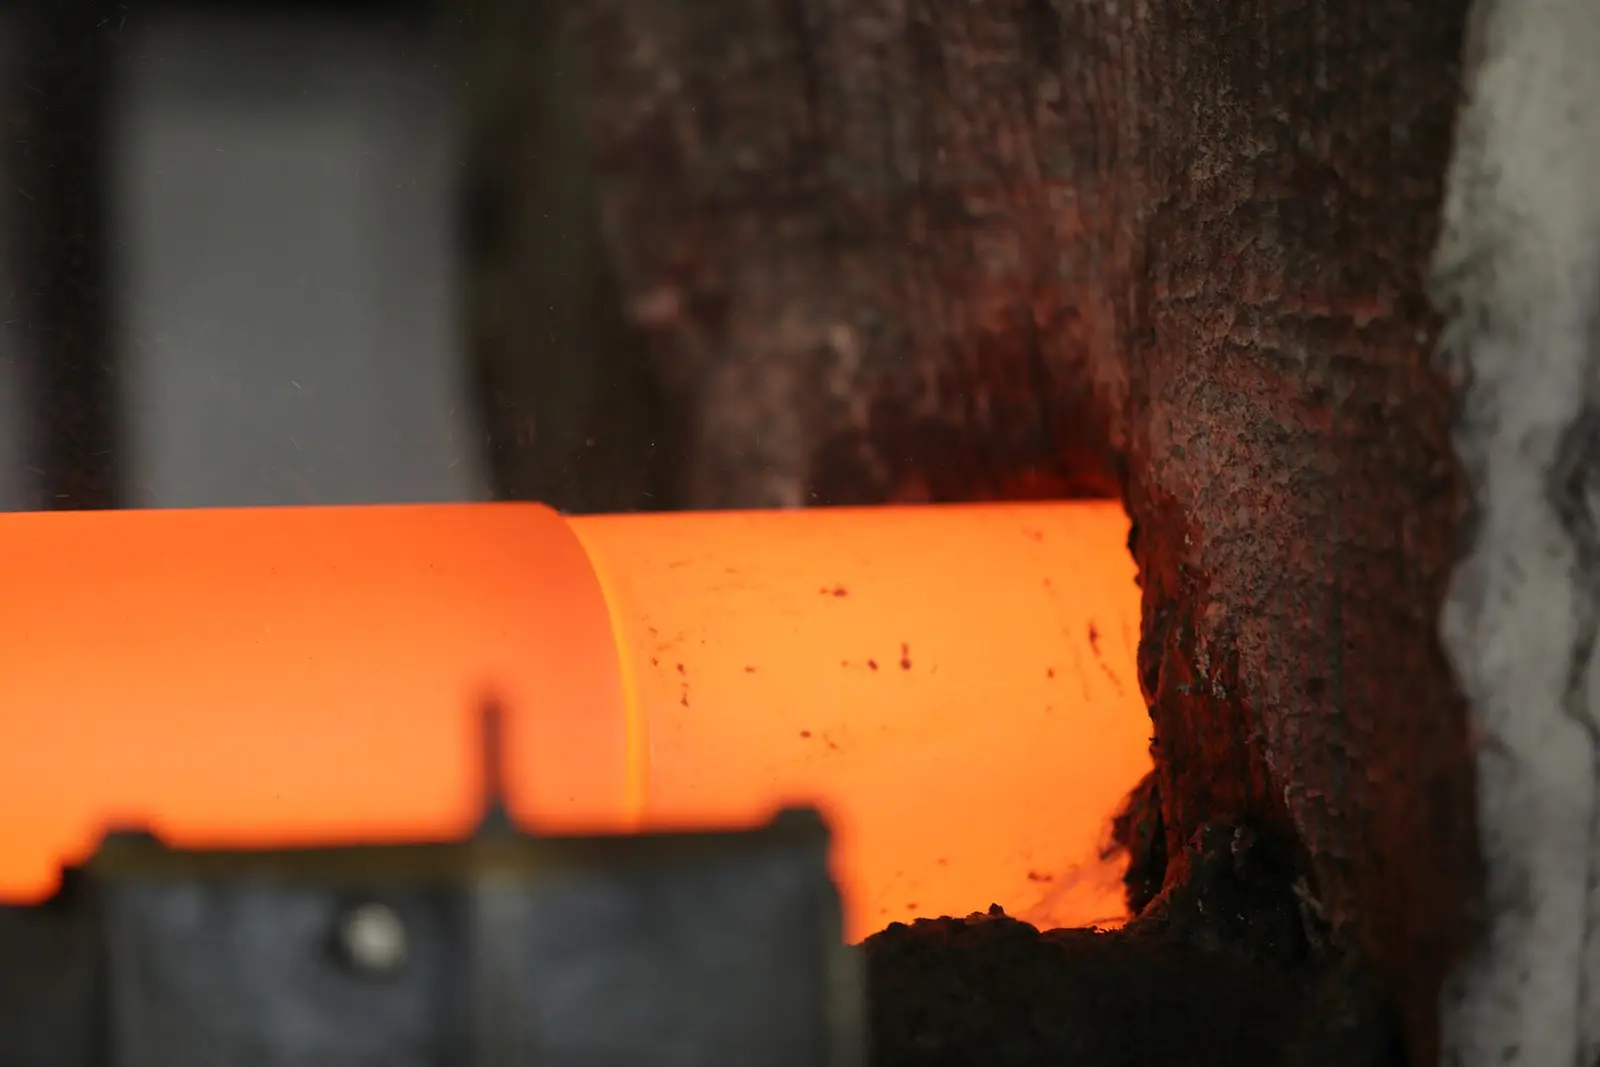
Für Stangen, Rohre, Profile, Knüppel und Einzelbauteile entstehen angepasste Ein- oder Mehrzonenlösungen.
- Werkstoff und Querschnitt
- Start- und Zieltemperatur
- Taktzeit und Durchsatz
02
Induktor, Kühlung und Feldführung
Windungszahl, Leiterquerschnitt, Kopplungsspalt und Feldkonzentratoren beeinflussen Wirkungsgrad und Temperaturverteilung. Mechanische Toleranzen und Werkstückführung müssen bei der elektromagnetischen Auslegung berücksichtigt werden.
Der wassergekühlte Induktor wird thermisch und hydraulisch ausgelegt. Durchfluss, Temperatur, Druckverlust, Isolation und Leckageüberwachung sind Teil des Betriebskonzepts.
- Spulengeometrie und Kopplung
- Feldführung und Abschirmung
- Kühlkreis und Isolation
03
Regelung und Serienprozess
Pyrometer, Leistungsregelung, Rezepturen und Materialverfolgung sichern ein reproduzierbares Wärmeprofil. Bei Schmiedelinien werden Beschickung, Vereinzelung, Zonenleistung, Stauüberwachung und Übergabe an die Presse zusammengeführt.
Die Inbetriebnahme umfasst Temperaturmessungen am Bauteil, die Abstimmung der Zonen und die Bewertung von Oberfläche, Kern und Gradient.
- Pyrometrie und Temperaturregelung
- SPS, HMI und Prozessdaten
- Mehrzonenregelung und Handling
HBB Induction
Erwärmungsprozess vorauslegen
Nennen Sie Werkstoff, Geometrie, Stückgewicht, Start- und Zieltemperatur sowie den gewünschten Durchsatz.
HBB Induction EngineeringKontaktinfo@hbb-induction.com